Pourquoi les usines industrielles passent à la cristallisation par évaporation pour l'élimination du phosphore
La cristallisation par évaporation élimine le phosphore des eaux usées industrielles jusqu'à < 0,5 mg/L tout en récupérant > 99 % sous forme de struvite ou de phosphate de calcium réutilisables. En 2026, les systèmes avancés à MVR (recompression mécanique de vapeur) réduisent les coûts énergétiques de 30–50 % par rapport aux cristalliseurs à vapeur, avec un CAPEX compris entre 1,2 M$ et 4,5 M$ pour des installations de 50–500 m³/h. Paramètres clés : pH 8,5–9,5, rapport molaire Mg:P de 1,2:1 et température de fonctionnement de 60–90 °C. Ce guide fournit les spécifications techniques 2026, les modèles de coûts et une liste de contrôle de conception de procédé zéro risque pour la mise en œuvre industrielle.
Les installations industrielles, notamment dans les secteurs des engrais et de la chimie, font actuellement face à une crise à deux volets : des exigences environnementales de plus en plus strictes et la perte de nutriments à haute valeur dans les flux de déchets. Pour une usine d'engrais de taille moyenne traitant 200 m³/h d'effluent, les méthodes traditionnelles d'élimination du phosphore se traduisent souvent par plus de 250 000 $ par an d'amendes de rejet et de recettes perdues liées aux nutriments non récupérés. À mesure que les réserves mondiales de phosphore s'épuisent, le passage de l'« élimination » à la « récupération » n'est plus un objectif de durabilité, mais une nécessité financière.
Les limites de rejet du phosphore se durcissent à l'échelle mondiale pour lutter contre l'eutrophisation. D'ici 2026, l'EPA applique des limites < 0,5 mg/L dans les bassins versants sensibles, tandis que la directive européenne sur les eaux urbaines résiduaires (2024) impose < 1 mg/L pour les grandes installations. En Chine, la norme GB 18918-2026 va encore plus loin, à < 0,3 mg/L. Les méthodes traditionnelles comme la déphosphatation biologique (EBPR) ou la simple précipitation chimique n'atteignent souvent pas ces limites 2026 de façon constante et produisent des boues de faible valeur, coûteuses à mettre en décharge. La cristallisation par évaporation pour l'élimination du phosphore résout les deux problèmes en concentrant le flux de déchets en produits cristallins de haute pureté.
Le principal avantage de cette technologie est la transformation d'un passif de déchets en source de revenus. La struvite récupérée (phosphate de magnésium et d'ammonium) se vend actuellement 200–400 $ la tonne comme engrais à libération lente. En mettant en œuvre la cristallisation par évaporation, les usines assurent simultanément la conformité réglementaire et la récupération des ressources, atteignant souvent le seuil de rentabilité des coûts d'exploitation grâce aux seules ventes de coproduits.
Comment la cristallisation par évaporation élimine le phosphore : mécanismes de procédé et paramètres techniques
L'élimination sélective de l'eau par la chaleur est le mécanisme fondamental utilisé pour concentrer les sels dissous jusqu'à ce qu'ils dépassent leur limite de solubilité et cristallisent sous forme de solides stables. Contrairement à la précipitation conventionnelle, qui repose sur un dosage chimique pour faire précipiter le phosphore d'une solution diluée, la cristallisation par évaporation utilise l'énergie thermique pour amener la solution à un état de sursaturation contrôlée. Cela permet la croissance de cristaux plus gros et plus purs, plus faciles à déshydrater et à commercialiser.
Le procédé fonctionne généralement en deux phases distinctes. D'abord, une étape d'évaporation (souvent par recompression mécanique de vapeur, ou MVR) réduit le volume total des eaux usées et concentre les ions orthophosphate. Ensuite, une étape de cristallisation gère la formation soit de struvite (MgNH₄PO₄·6H₂O), soit de phosphate de calcium (Ca₃(PO₄)₂), selon la présence d'ammonium et la stratégie de dosage. Pour atteindre une récupération > 95 %, les ingénieurs doivent maintenir un rapport molaire Mg:P strict de 1,2:1 et une plage de pH de 8,5–9,5 pour la formation de struvite.
La cinétique d'ingénierie indique que le taux de nucléation — la naissance de nouveaux cristaux — atteint son maximum à environ 80 °C. Toutefois, pour maximiser la taille des cristaux (ce qui améliore la valeur du coproduit), le temps de séjour doit être soigneusement géré. Les données de terrain Zhongsheng (2025) indiquent qu'un temps de séjour de 1–4 heures produit des particules de 0,5 mm à 2 mm. Des temps de séjour plus courts génèrent des « fines » difficiles à séparer, tandis que des durées excessives augmentent le CAPEX sans gain significatif de pureté.
| Paramètre | Cristallisation de struvite | Cristallisation de phosphate de calcium |
|---|---|---|
| pH optimal | 8,5 – 9,5 | 8,0 – 9,0 |
| Température de fonctionnement | 60 °C – 90 °C | 70 °C – 95 °C |
| Rapport molaire | Mg:P (1,2:1) | Ca:P (1,5:1 à 2,0:1) |
| Source d'énergie | MVR (préféré) / Vapeur | MVR (préféré) / Vapeur |
| Rendement d'élimination | 95 % – 99 % | 92 % – 98 % |
Les systèmes modernes se sont tournés vers la technologie MVR, car elle recycle la chaleur latente de la vapeur produite. En comprimant mécaniquement la vapeur pour augmenter sa température et sa pression, elle peut être réutilisée comme fluide chauffant du même procédé. Cela réduit la consommation d'énergie des 40–60 kWh/m³ requis par les systèmes traditionnels à vapeur à seulement 15–30 kWh/m³ pour les unités MVR aux spécifications 2026.
Cristallisation par évaporation vs précipitation de struvite : tableau comparatif 2026 pour les acheteurs industriels
Le choix entre la cristallisation par évaporation et la précipitation conventionnelle de struvite est une décision critique pour les équipes d'achat. Si les deux méthodes visent le phosphore, elles diffèrent nettement dans leur capacité à traiter des concentrations d'influent variées et dans leur coût total de possession. Le tableau suivant fournit une comparaison directe fondée sur les références industrielles 2026.
| Caractéristique | Précipitation de struvite | Cristallisation par évaporation |
|---|---|---|
| Rendement d'élimination du P | 70 % – 90 % | 95 % – 99 %+ |
| Taux de récupération | 60 % – 80 % | 90 % – 99 % |
| CAPEX ($/m³/h) | 50–150 k$ | 800 k$ – 3 M$ |
| OPEX ($/m³) | 0,30 – 0,80 $ | 0,80 – 1,50 $ |
| Source d'énergie | Dosage chimique / mélange | MVR ou vapeur |
| Valeur du coproduit | 200 – 400 $/t (struvite) | 50 – 400 $/t (variable) |
| Meilleur cas d'usage | Effluents riches en ammonium (agroalimentaire/engrais) | Flux à faible teneur en ammoniaque ou à haute salinité (mines/métaux) |
Il est important de noter que, si la précipitation de struvite présente un CAPEX initial plus bas, elle exige souvent des coûts chimiques récurrents importants pour le magnésium et l'ajustement du pH. À l'inverse, la cristallisation par évaporation intègre le système MVR et le corps du cristalliseur dans son CAPEX, mais offre un rendement d'élimination du phosphore bien supérieur, ce qui en fait la seule option viable pour les usines confrontées aux limites de rejet < 0,5 mg/L de 2026. Pour les installations qui gèrent également des métaux lourds, l'adsorption sur résine pour la co-élimination des métaux lourds et du phosphore peut être intégrée en amont afin de garantir la pureté des cristaux.
Spécifications techniques 2026 des systèmes de cristallisation par évaporation
Concevoir un système de récupération du phosphore zéro risque exige le respect de paramètres techniques précis tenant compte de l'entartrage, du colmatage et de la morphologie des cristaux. Le choix du type de cristalliseur est la décision la plus déterminante en phase de conception. Pour les applications à haute teneur en solides, un cristalliseur à circulation forcée (FC) est la norme. En revanche, pour la récupération de phosphore de qualité engrais, les cristalliseurs Oslo sont préférés, car ils classent les cristaux par taille, en ne déchargeant que les particules grandes et matures.
| Paramètre | Plage optimale (spécifications 2026) | Remarques |
|---|---|---|
| Concentration en P de l'influent | > 50 mg/L | Idéal pour une cristallisation à haut rendement |
| Contrôle du pH | 8,5 – 9,5 | Dosage automatique de soude/acide requis |
| Temps de séjour | 1 – 4 heures | Contrôle la taille et la pureté des cristaux |
| Taille des cristaux | 0,5 – 2,0 mm | Optimisé pour la déshydratation centrifuge |
| Consommation énergétique MVR | 15 – 30 kWh/m³ | 30-50 % inférieur aux références 2022 |
| Matériau de construction | 316L / titane | Titane requis pour Cl- > 5 000 mg/L |
| MES de prétraitement | < 50 mg/L | Évite le colmatage des échangeurs de chaleur |
Le prétraitement est non négociable pour les systèmes d'évaporation. Une teneur élevée en matières en suspension (MES) colmatera les tubes des échangeurs de chaleur et entraînera des arrêts fréquents. Les ingénieurs doivent spécifier un clarificateur lamellaire pour la réduction des MES ou un système DAF (flottation à air dissous) série ZSQ pour le prétraitement des MES afin de garantir que l'influent soit débarrassé des matières particulaires. Si l'effluent provient de l'exploitation minière ou du traitement de surface des métaux, l'électrocoagulation comme méthode alternative d'élimination du phosphore peut être envisagée en prétraitement pour réduire les charges élevées avant l'étape finale de cristallisation.
Modèles de coûts CAPEX et OPEX pour les usines de cristallisation par évaporation 2026
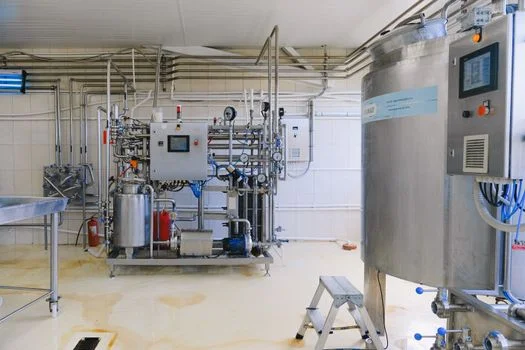
Budgéter une usine de récupération du phosphore exige une compréhension claire du compromis entre l'investissement initial et les coûts d'exploitation à long terme. Sur le marché 2026, les systèmes MVR commandent une prime de 20 % en CAPEX par rapport aux unités à vapeur, mais offrent une réduction de 40 % de l'OPEX. Pour une usine de 200 m³/h, ce basculement se traduit par un délai de retour sur investissement inférieur à 3,5 ans lorsque les ventes de coproduits et les amendes évitées sont prises en compte.
| Capacité (m³/h) | CAPEX (système MVR) | OPEX ($/m³) | Recettes annuelles de coproduits (est.) |
|---|---|---|---|
| 50 m³/h | 1,2–1,8 M$ | 1,10 – 1,50 $ | 40–90 k$ |
| 200 m³/h | 2,5–3,5 M$ | 0,90 – 1,30 $ | 160–350 k$ |
| 500 m³/h | 4,0–5,5 M$ | 0,80 – 1,10 $ | 400–850 k$ |
L'OPEX est principalement porté par l'énergie (60 %), les produits chimiques pour l'ajustement du pH (20 %) et la main-d'œuvre/maintenance (20 %). Un coût « caché » critique est l'entartrage du cristalliseur. Même avec des paramètres optimisés, un entartrage au carbonate de calcium ou à la silice peut survenir. Les ingénieurs doivent budgéter environ 50 000 $ par an pour les produits chimiques de nettoyage en place (CIP) et les arrêts, pour un système de 200 m³/h. Toutefois, la vente de struvite à 300 $/t peut compenser près de 50 % de l'OPEX total dans les flux à haute concentration. Pour les usines situées dans des régions appliquant des taxes de rejet spécifiques, telles que celles décrites dans les exigences régionales de conformité pour le rejet du phosphore, le ROI est encore plus agressif.
Liste de contrôle pas à pas de conception de procédé pour une mise en œuvre zéro risque
Pour garantir une mise en œuvre réussie de la cristallisation par évaporation pour l'élimination du phosphore, les ingénieurs doivent suivre un processus de validation structuré. Sauter les essais à l'échelle laboratoire ou ignorer les exigences de prétraitement sont les deux causes les plus fréquentes de défaillance des systèmes en milieu industriel.
- Caractérisation des eaux usées : réaliser un bilan complet du pH, du P-ortho, du P total, de l'ammonium, du magnésium, du calcium et des métaux lourds. Un phosphore d'influent > 50 mg/L constitue le seuil économique de la cristallisation.
- Essais à l'échelle laboratoire : réaliser des essais en bécher à 60 °C, 80 °C et 90 °C. Déterminer le rapport Mg:P exact requis pour atteindre un P résiduel < 0,5 mg/L.
- Choix du cristalliseur : choisir un cristalliseur Oslo si l'objectif est la production d'engrais à haute valeur (cristaux de 1–2 mm). Utiliser un cristalliseur à circulation forcée (FC) si l'objectif est simplement la réduction de volume et la conformité des rejets.
- Évaluation de la source d'énergie : comparer les coûts locaux de vapeur aux tarifs d'électricité. Si l'électricité est < 0,10 $/kWh, la MVR est presque toujours le choix financier supérieur pour 2026.
- Intégration du prétraitement : installer un système DAF (flottation à air dissous) série ZSQ pour le prétraitement des MES. Veiller à ce que les MES soient < 50 mg/L afin d'éviter le colmatage de l'échangeur de chaleur MVR.
- Post-traitement et déshydratation : sélectionner un filtre-presse haute efficacité pour la déshydratation des cristaux afin d'atteindre 40–50 % de siccité, ce qui réduit les coûts de séchage du coproduit final.
- Essais pilotes : faire tourner un pilote de 1–3 m³/h pendant au moins 30 jours. Cela valide le cycle de colmatage et permet un dimensionnement précis du CAPEX à l'échelle industrielle, réduisant l'incertitude budgétaire de 20–30 %.
Questions fréquentes
Quelle est la différence entre la cristallisation par évaporation et la précipitation de struvite pour l'élimination du phosphore ?
La cristallisation par évaporation utilise la chaleur pour extraire l'eau et concentrer les sels jusqu'à cristallisation, ce qui la rend très efficace pour les flux industriels à faible teneur en ammoniaque ou complexes. La précipitation de struvite repose uniquement sur des additifs chimiques (magnésium et soude) pour former des cristaux en solution diluée. L'évaporation atteint des limites de rejet bien plus basses (< 0,5 mg/L) que la précipitation.
Quelles sont les exigences énergétiques de la cristallisation par évaporation en 2026 ?
Les systèmes standard à MVR consomment désormais entre 15 et 30 kWh par mètre cube d'eau traitée. Il s'agit d'une amélioration significative par rapport aux systèmes traditionnels à vapeur, qui exigent généralement 40–60 kWh/m³. La technologie MVR réduit effectivement les coûts énergétiques jusqu'à 50 %.
La cristallisation par évaporation peut-elle éliminer d'autres contaminants que le phosphore ?
Oui. Le procédé est capable de co-éliminer les métaux lourds, les fluorures et les sulfates s'ils forment des sels insolubles au pH de fonctionnement. Toutefois, la présence d'ions concurrents comme le calcium peut nuire à la pureté de la struvite, ce qui exige un prétraitement soigné ou des étapes de cristallisation sélective.
Quelles sont les limites de rejet du phosphore en 2026 ?
Les limites réglementaires deviennent de plus en plus strictes. L'EPA américaine vise < 0,5 mg/L dans de nombreuses régions, l'UE impose < 1,0 mg/L dans les dernières directives, et la norme chinoise GB 18918-2026 exige < 0,3 mg/L pour un rejet de classe A. La cristallisation par évaporation est l'une des rares technologies capables d'atteindre ces niveaux de façon constante.
Combien coûte une usine de cristallisation par évaporation de 200 m³/h ?
Pour une usine aux spécifications 2026 avec technologie MVR, le CAPEX se situe généralement entre 2,5 et 3,5 M$. L'OPEX se situe généralement entre 0,90 et 1,30 $ par mètre cube. Si l'investissement initial est élevé, la capacité du système à récupérer un engrais de haute pureté peut compenser une part importante de ces coûts dans le temps.