Pourquoi la désulfuration des gaz de combustion est essentielle : émissions, réglementations et impact industriel
Les émissions de dioxyde de soufre (SO₂) issues de la combustion industrielle constituent le principal précurseur des pluies acides, chaque tonne de SO₂ émise engendrant environ 12 000 $ de coûts externes sanitaires selon les estimations de l'EPA de 2023. Lorsque des combustibles fossiles tels que le charbon ou le fioul lourd sont brûlés, la teneur en soufre — comprise entre 0,5 % et plus de 4 % — s'oxyde pour former du gaz SO₂. Sans intervention, ce gaz réagit avec l'humidité atmosphérique pour produire de l'acide sulfurique, entraînant des précipitations dont le pH est inférieur à 5,6. Ces pluies acides provoquent des dommages catastrophiques aux écosystèmes aquatiques, lixivient l'aluminium des sols et accélèrent la dégradation des infrastructures en calcaire et en marbre.
Les émissions mondiales de SO₂ ont atteint environ 120 millions de tonnes en 2022, les centrales au charbon représentant 60 % de ce volume (IEA). En conséquence, les autorités de régulation ont mis en place des limites strictes pour atténuer ces risques. Aux États-Unis, les New Source Performance Standards (NSPS) de l'EPA imposent que les émissions de SO₂ restent inférieures à 0,15 lb/MMBtu. De même, la directive européenne sur les émissions industrielles 2010/75/UE fixe une limite de <200 mg/Nm³ pour les grandes installations de combustion. La norme chinoise GB 13223-2011 et les directives de la Banque mondiale suivent des trajectoires similaires, exigeant souvent des rendements d'élimination supérieurs à 95 % pour les nouvelles installations.
L'impact industriel de ces réglementations est considérable. Par exemple, une centrale au charbon de 500 MW brûlant du charbon à teneur moyenne en soufre sans abattement émettrait environ 10 000 tonnes de SO₂ par an. En mettant en œuvre un système de désulfuration des gaz de combustion (FGD) à haut rendement, ces émissions peuvent être réduites à moins de 500 tonnes par an (EPA AP-42), garantissant à la fois la conformité environnementale et la poursuite de l'exploitation de l'installation. Le non-respect de ces normes entraîne souvent de lourdes amendes, une réduction forcée de la puissance de la centrale, voire un arrêt total de l'exploitation.
Procédé de désulfuration des gaz de combustion : mécanismes d'élimination du SO₂ étape par étape
Le procédé d'oxydation forcée au calcaire (LSFO) atteint des rendements d'élimination du SO₂ supérieurs à 98 % en utilisant une réaction chimique entre les gaz de combustion acides et une bouillie alcaline de carbonate de calcium. Cette méthode FGD humide constitue la norme industrielle en raison de sa fiabilité et de la production de gypse de haute pureté. Le procédé suit une séquence d'ingénierie spécifique, conçue pour maximiser le contact gaz-liquide et la conversion chimique.
- Étape 1 : Refroidissement des gaz de combustion : Les gaz de combustion chauds qui pénètrent dans le système à 120–150 °C doivent être refroidis à 50–60 °C. Cela est généralement obtenu via des échangeurs de chaleur ou une section de pré-laveur. Le refroidissement augmente la solubilité du SO₂ en phase liquide, exigence thermodynamique critique pour une absorption efficace (selon les données techniques de Mitsubishi Power).
- Étape 2 : Préparation de la bouillie de calcaire : Le calcaire brut (CaCO₃) est broyé dans des broyeurs à boulets jusqu'à une granulométrie telle que 90 % passe au tamis de 44 μm (325 mesh). Cette poudre est mélangée à de l'eau pour obtenir une bouillie contenant environ 30 % de solides en masse, puis stockée dans un réservoir agité avant d'être pompée vers le laveur (EPA 2023).
- Étape 3 : Absorption du SO₂ : Les gaz de combustion refroidis pénètrent à la base d'une tour de pulvérisation à contre-courant. En s'élevant, ils rencontrent un rideau descendant de bouillie de calcaire pulvérisée depuis plusieurs niveaux. Le SO₂ réagit avec le calcaire pour former du sulfite de calcium : SO₂ + CaCO₃ → CaSO₃ + CO₂.
- Étape 4 : Oxydation forcée : Au fond du laveur (le réservoir de réaction), de l'air est insufflé dans la bouillie. Cela introduit de l'oxygène, qui oxyde le sulfite de calcium en sulfate de calcium dihydraté, communément appelé gypse : 2CaSO₃ + O₂ + 4H₂O → 2(CaSO₄·2H₂O).
- Étape 5 : Déshydratation du gypse : La bouillie de gypse résultante est pompée vers des hydrocyclones, puis vers des filtres à bande sous vide ou des centrifugeuses. Ce procédé réduit la teneur en humidité à moins de 10 %, produisant un sous-produit stable adapté à la fabrication de plaques de plâtre ou à la production de ciment.
Pour garantir l'élimination des particules fines avant que les gaz n'entrent dans la cheminée, de nombreuses installations intègrent un dépoussiéreur à manches à jet pulsé série ZSDM pour le contrôle des particules dans les chaudières au charbon. Cela garantit que le rejet final respecte à la fois les normes de SO₂ et de cendres volantes. Pour une compréhension plus approfondie de l'élimination des particules, les ingénieurs peuvent découvrir comment les dépoussiéreurs à manches à jet pulsé atteignent des émissions particulaires <10 mg/Nm³ afin de compléter leur stratégie FGD.
| Paramètre de procédé | Plage de fonctionnement standard | Impact sur l'efficacité |
|---|---|---|
| pH de la bouillie | 5.2 – 5.8 | Un pH plus bas améliore la dissolution du calcaire ; un pH plus élevé améliore l'absorption du SO₂. |
| Rapport liquide/gaz (L/G) | 5 – 15 L/m³ | Des rapports plus élevés augmentent la surface de contact, mais accroissent les coûts énergétiques de pompage. |
| Densité de la bouillie | 1050 – 1150 kg/m³ | Contrôle la concentration en solides pour une réaction et une déshydratation optimales. |
| Vitesse des gaz de combustion | 3.0 – 4.5 m/s | Doit être équilibrée pour éviter l'entraînement de gouttelettes tout en maintenant le débit. |
FGD humide, sec et à l'eau de mer : efficacité, coûts et applications industrielles
Les systèmes FGD humides au calcaire représentent environ 85 % de la capacité installée mondiale en raison de leur haut rendement d'élimination et de leur capacité à produire du gypse commercialisable. Toutefois, des technologies alternatives telles que les systèmes FGD secs (ou semi-secs) et à l'eau de mer sont sélectionnées en fonction des contraintes spécifiques du site, des types de combustibles et de la disponibilité en eau. Le choix du système adéquat exige un équilibre entre les dépenses d'investissement (CAPEX) et les dépenses d'exploitation à long terme (OPEX).
FGD humide (calcaire/gypse) : Ce système offre les taux d'élimination du SO₂ les plus élevés (95–99 %). Bien que le CAPEX soit élevé (150–300 $/kW), l'OPEX est souvent compensé par la vente du gypse. C'est le choix privilégié pour les grandes centrales au charbon (500 MW et plus) utilisant du charbon à haute teneur en soufre (>1 % S). Le procédé nécessite une source d'eau fiable et une installation de traitement des eaux usées pour traiter les purges riches en chlorures.
FGD sec (absorbeur à séchage par pulvérisation) : Dans ce procédé, une bouillie de chaux est atomisée dans les gaz de combustion. L'eau s'évapore, laissant un sous-produit en poudre sèche (sulfite/sulfate de calcium mélangé aux cendres volantes). Les taux d'élimination se situent généralement entre 80 % et 95 %. Le CAPEX est plus faible (100–200 $/kW), ce qui le rend attractif pour les rénovations ou les installations plus petites (50–300 MW) brûlant un combustible à faible teneur en soufre. Toutefois, le réactif (chaux) est nettement plus coûteux que le calcaire, ce qui entraîne un OPEX plus élevé.
FGD à l'eau de mer : Cette technologie utilise l'alcalinité naturelle de l'eau de mer (ions bicarbonate) pour neutraliser le SO₂. Elle ne nécessite aucun réactif chimique, d'où un OPEX très bas (0,004–0,008 $/kWh). Elle est idéale pour les centrales côtières disposant d'importants volumes d'eau de mer (>30 000 m³/h). L'effluent est traité à l'air pour rétablir le pH et les teneurs en oxygène dissous avant d'être rejeté en mer.
| Caractéristique | FGD humide | FGD sec | FGD à l'eau de mer |
|---|---|---|---|
| Rendement d'élimination du SO₂ | 95 – 99% | 80 – 95% | 90 – 95% |
| CAPEX ($/kW) | 150 – 300 $ | 100 – 200 $ | 120 – 250 $ |
| Réactif utilisé | Calcaire (CaCO₃) | Chaux (CaO / Ca(OH)₂) | Eau de mer naturelle |
| Sous-produit | Gypse (commercialisable) | Poudre sèche (mise en décharge) | Effluent traité |
| Meilleure application | Charbon à haute teneur en S, grandes installations | Combustible à faible teneur en S, régions arides | Centrales côtières |
Conception des systèmes FGD : paramètres clés et considérations d'ingénierie
La conception d'un système FGD haute performance exige un contrôle précis du rapport liquide/gaz (L/G), généralement maintenu entre 5 et 15 L/m³ selon la concentration en SO₂ à l'entrée. La conception doit tenir compte de la stœchiométrie de la réaction ; théoriquement, 1,0 tonne de SO₂ nécessite 1,56 tonne de calcaire, mais en pratique, un ratio de 1,02 à 1,05 tonne de CaCO₃ par tonne de SO₂ éliminé est utilisé pour garantir une réaction complète (EPA 2023). Ce léger excès permet au système de gérer les fluctuations de la teneur en soufre du combustible sans échouer aux essais de conformité.
L'un des principaux défis d'ingénierie du système de laveur FGD intégré Zhongsheng pour l'élimination du SO₂ et la récupération du gypse consiste à maîtriser l'environnement interne de l'absorbeur. Les gaz de combustion contiennent des chlorures provenant du combustible, qui se concentrent dans la bouillie en recirculation. Des teneurs élevées en chlorures (dépassant souvent 30 000 ppm) peuvent provoquer une corrosion par piqûres sévère et interférer avec la dissolution du calcaire. Pour y remédier, les ingénieurs spécifient des alliages résistants à la corrosion, tels que l'acier inoxydable duplex 2205 ou des alliages à haute teneur en nickel pour les composants internes. La gestion du flux d'eaux usées est essentielle ; vous pouvez découvrir comment traiter les eaux usées FGD (purge riche en chlorures) pour assurer la conformité afin d'éviter les infractions aux rejets environnementaux.
| Paramètre de conception | Valeur / Spécification | Norme de référence |
|---|---|---|
| Pureté du calcaire | >90% CaCO₃ | Norme industrielle |
| Stœchiométrie de l'air d'oxydation | 2.0 – 2.5 fois la valeur théorique | Directives EPRI |
| Pureté du gypse | >90% CaSO₄·2H₂O | ASTM C471 |
| Matériaux internes | Acier inoxydable duplex / revêtement caoutchouc | Normes de corrosion NACE |
| Consommation d'énergie | 1 – 2 % de la puissance brute de l'installation | Références standard |
L'entartrage constitue un autre enjeu critique, en particulier l'accumulation de sulfate de calcium sur les éliminateurs de gouttelettes et les buses de pulvérisation. Il est maîtrisé en maintenant le pH de la bouillie dans la fenêtre étroite de 5,2–5,8 et en utilisant des additifs d'acides organiques si l'installation fonctionne à forte charge de SO₂. Une conception adéquate du système de lavage des éliminateurs de gouttelettes est également essentielle pour éviter l'entraînement de solides vers la cheminée, ce qui peut entraîner des problèmes de visibilité du « panache bleu » et une corrosion en aval.
Performances FGD en conditions réelles : études de cas et données de conformité
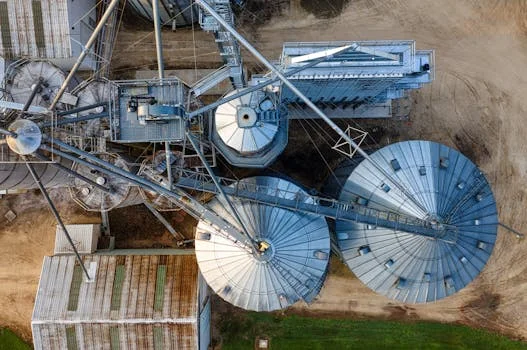
Les données d'exploitation d'une unité au charbon de 600 MW en Allemagne démontrent que le FGD humide peut réduire les concentrations de SO₂ de 2 000 mg/Nm³ à moins de 40 mg/Nm³. Ce rendement d'élimination de 98 % permet à l'installation de respecter confortablement la limite de 200 mg/Nm³ de la directive européenne sur les émissions industrielles 2010/75/UE. Dans ce cas précis, l'installation a produit environ 300 000 tonnes de gypse de qualité plaques de plâtre par an, vendues aux fournisseurs locaux de matériaux de construction, compensant près de 15 % des coûts d'exploitation annuels du système (données de terrain Zhongsheng, 2025).
Dans une autre application, une usine de valorisation énergétique des déchets de 300 MW au Japon a utilisé un système FGD à l'eau de mer pour traiter des gaz de combustion présentant des concentrations de SO₂ de 1 200 ppm. Le système a atteint un rejet constant de <50 ppm. L'usine étant située dans une zone industrielle côtière, l'absence de coûts de réactifs a fait du système à l'eau de mer le choix le plus économique sur son cycle de vie de 20 ans. Le système de traitement de l'effluent a garanti un pH de rejet maintenu à 7,5, conformément aux normes locales de protection marine établies par les projets Mitsubishi Power dans la région.
Pour des applications industrielles plus petites, telles qu'un four à ciment de 50 MW en Inde, un FGD sec (sécheur par pulvérisation) a été mis en œuvre pour satisfaire aux normes du Central Pollution Control Board (CPCB). Le système a réduit le SO₂ de 800 mg/Nm³ à <100 mg/Nm³. Bien que l'OPEX ait été plus élevé en raison de la consommation de chaux, le besoin en eau plus faible a été un facteur décisif compte tenu de l'emplacement aride de l'installation. Ces cas montrent que, si le rendement d'élimination reste une priorité, l'environnement local et les débouchés des sous-produits dictent le choix technologique optimal.
Comment choisir le bon système FGD : cadre de décision pour les responsables d'exploitation
Le choix d'une technologie FGD dépend principalement de la teneur en soufre du combustible, les systèmes humides étant privilégiés pour le charbon contenant >1 % de soufre, tandis que les systèmes secs s'avèrent souvent plus rentables pour les applications à faible teneur en soufre. Les responsables d'exploitation doivent suivre un processus d'évaluation structuré pour justifier l'investissement et garantir la conformité à long terme. Le cadre suivant fournit une approche étape par étape pour la sélection technologique.
- Étape 1 : Évaluer le profil du combustible et des émissions : Déterminez la teneur maximale en soufre du combustible et le rendement d'élimination requis. Si l'objectif est une élimination >97 % pour du charbon à haute teneur en soufre, le FGD humide est la seule option viable.
- Étape 2 : Évaluer la disponibilité des ressources du site : Analysez l'accès à l'eau et la superficie disponible. Le FGD humide nécessite une emprise au sol et une consommation d'eau importantes ; le FGD sec convient mieux aux sites contraints en espace ou en eau. Le FGD à l'eau de mer n'est une option que si l'installation se trouve à 1-2 km de la côte.
- Étape 3 : Analyser le marché des sous-produits : Existe-t-il une demande locale de gypse ? Si oui, le FGD humide peut générer des revenus. Sinon, le coût de mise en décharge des déchets de FGD sec doit être intégré à l'OPEX.
- Étape 4 : Réaliser une analyse du coût du cycle de vie (LCCA) : Comparez le CAPEX élevé/OPEX faible des systèmes humides au CAPEX faible/OPEX élevé des systèmes secs. Sur une période de 20 ans, les systèmes humides s'avèrent souvent moins coûteux pour les grandes installations, malgré le prix initial.
- Étape 5 : Examiner les exigences de conformité : Assurez-vous que le système sélectionné satisfait aux normes applicables les plus strictes (par exemple, les directives de la Banque mondiale de <200 mg/Nm³ pour les nouvelles installations).
| Facteur de décision | Choisissez le FGD humide si... | Choisissez le FGD sec si... | Choisissez le FGD à l'eau de mer si... |
|---|---|---|---|
| Soufre du combustible | > 1.0% de soufre | < 0.8% de soufre | Variable |
| Approvisionnement en eau | Eau douce abondante | Limitée / région aride | Proximité côtière |
| Taille de l'installation | > 300 MW | < 300 MW | Toutes (si côtière) |
| Objectif déchets | Valorisation des sous-produits | Eaux usées minimales | Aucun déchet solide |
Questions fréquentes sur la désulfuration des gaz de combustion
Les questions techniques concernant les systèmes FGD portent souvent sur le choix des réactifs, la gestion des sous-produits et l'intégration des technologies de contrôle multi-polluants. Vous trouverez ci-dessous les réponses aux questions d'ingénierie les plus courantes rencontrées lors de la phase d'approvisionnement.
Q : Quelle est la différence entre l'utilisation du calcaire et de la chaux dans les systèmes FGD ?
A : Le calcaire (CaCO₃) est un minéral naturel peu coûteux (20–40 $/t) mais nécessite un broyage important et des équipements plus volumineux en raison de sa réactivité plus faible. La chaux (CaO) est produite par chauffage du calcaire ; elle est très réactive et nécessite des équipements plus compacts, mais coûte nettement plus cher (100–150 $/t). Le calcaire est généralement privilégié pour les grands systèmes humides, tandis que la chaux est utilisée dans les systèmes secs/semi-secs.
Q : Quelle quantité de gypse une centrale au charbon typique de 500 MW produit-elle ?
A : En supposant une teneur en soufre de 1,5 % et un rendement d'élimination de 95 %, une centrale de 500 MW produira environ 250 000 tonnes de gypse par an. Cela nécessite une planification importante du stockage et de la logistique pour le transport vers les usines de plaques de plâtre ou de ciment.
Q : Les systèmes FGD peuvent-ils éliminer d'autres polluants tels que le mercure ou les NOx ?
A : Les systèmes FGD standard sont conçus spécifiquement pour les gaz acides. Si les laveurs humides peuvent capter jusqu'à 30 % du mercure ionique, ils sont inefficaces contre le mercure élémentaire ou les NOx. Pour un contrôle global, le FGD doit être associé à une réduction catalytique sélective (SCR) pour les NOx et à une injection de charbon actif (ACI) pour le mercure.
Q : Quelles sont les principales causes d'arrêt des systèmes FGD ?
A : Les trois causes les plus fréquentes sont l'entartrage interne (accumulation de sulfate de calcium), la corrosion de l'enveloppe de l'absorbeur ou des tuyauteries internes due à l'accumulation de chlorures, et la défaillance des pompes à bouillie en raison de la nature abrasive du mélange calcaire/gypse. Un entretien régulier des éliminateurs de gouttelettes et des sondes de pH est essentiel pour prévenir les arrêts non planifiés.
Q : Les systèmes FGD à l'eau de mer sont-ils sûrs pour l'environnement marin ?
A : Oui, à condition qu'ils comprennent un bassin d'aération et de neutralisation robuste. Le procédé convertit le SO₂ en sulfate (SO₄²⁻), déjà un constituant majeur naturel de l'eau de mer. Des études de Mitsubishi Power (2022) indiquent que, lorsque le pH de l'effluent est rétabli à >7,0 et que l'oxygène dissous est réapprovisionné, aucun impact négatif mesurable n'est observé sur les écosystèmes marins locaux.